赛阳动态
全国服务热线:
0769-83003180
销售直通车:
136-5257-7079
解决内孔淬火“软点”与变形:90KW数字电源+特制感应器
发布时间:2026-10-13在液压传动行业,做过油缸缸套和液压阀套的老板和技术主管都知道,外圆淬火闭着眼睛都能做,但内孔淬火*是一块难啃的硬骨头。液压缸套和阀套的内壁,长期承受高压油的频繁冲刷和活塞的往复摩擦,对耐磨性和硬度均匀性要求极高。但由于电磁感应的“环集效应”,磁力线天生向外跑,内孔加热效率极低;再加上孔内空间狭小,淬火液很难瞬间带走热量,极易产生蒸汽膜,导致内壁出现“软点”甚*严重变形。一批高价值的精密阀套,如果在这*一道热处理工序批量报废,不仅是成本的滴血,更是交期的灾难。面对这种工况,传统的模拟电源和普通感应器已经力不从心。要在内孔淬火上实现高良率,必须依靠数字化电源设备与特制感应器工艺的“降维打击”。
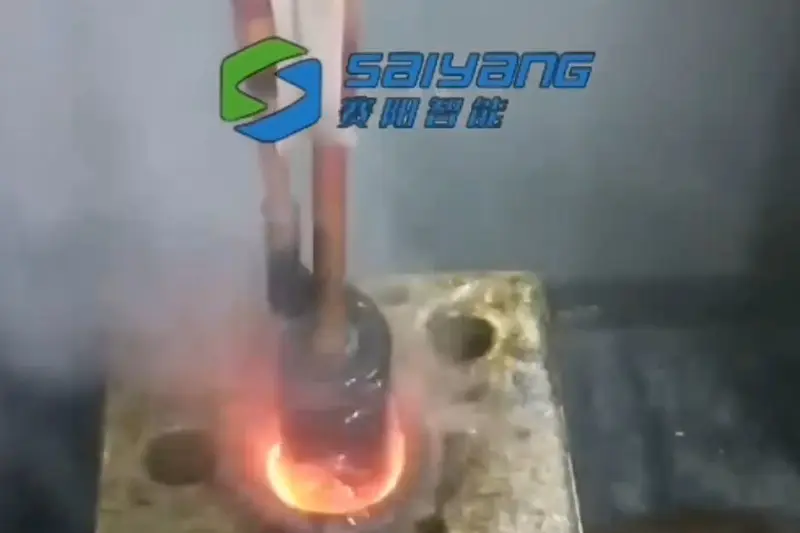
赛阳某油缸缸套液压阀套内孔感应淬火客户现场
核心破局点:90KW数字电源 × 特制感应工艺
针对内孔淬火的痛点,我们打出了一套专门的硬件与工艺组合拳:90KW/80-150KHZ 数字感应淬火电源 + 紫铜内置导磁体 + 内置喷水孔工艺。这套方案到底解决了什么问题?
1. 高频数字电源:锁定淬硬层,告别批次差异
对于缸套和阀套而言,80-150KHZ 的频率段是一个黄金区间。它能保证能量精准集中在内孔表面,形成理想的浅层马氏体组织(通常在0.5-2mm左右),既保证了表面的极高耐磨性,又保留了基体的韧性。
更关键的是“数字化”。传统模拟设备随着运行时间增加,元器件发热会导致功率漂移。而我们的数字电源核心优势在于“死磕稳定性”。微秒级的闭环控制确保每一件产品、无论早班还是晚班,吸收的能量完全一致。对于看重批次稳定性的自动化集成商和主机厂来说,这种设备表现直接抹平了人为经验的误差。
2. 紫铜内置导磁体:让磁力线“指哪打哪”
普通感应器在内孔加热时,大部分磁力线白白损耗了。我们在感应线圈内部加入了特殊设计的紫铜导磁体。这个小小的改动,相当于给磁场加上了“定向雷达”,强行将磁力线挤压并集中到缸套内壁。加热效率瞬间飙升,加热时间大幅缩短。加热越快,热传导到基体的时间就越短,直接将工件的热变形概率降到了*。
3. 内置喷水孔设计:打破蒸汽膜,杜绝软点
内孔淬火最怕冷却不透。如果从外部喷水,水流打在孔壁上容易飞溅,内部的蒸汽排不出来,就会形成隔热膜,淬出来的孔壁一段硬一段软。
我们将喷水孔直接集成在感应器上(边加热边跟踪冷却)。感应圈刚刚移过加热区域,特制角度的喷水孔立刻高压喷射淬火液。这种“零时差”的强力激冷,瞬间击碎蒸汽膜,保证整个内孔壁获得均匀、致密的高硬度层。
内孔淬火的三个避坑指南
结合这套数字化设备,在实际落地生产时,我们提醒现场技术人员注意以下三点:
严控同心度: 缸套与感应器必须保持高度同心。内孔间隙本来就小(通常只有1-3mm),如果偏心,不仅会导致一边过热一边不热,严重时甚*会打火烧毁感应器。建议在工装夹具上做好高精度的导向设计。
淬火液压力与流量管理: 既然采用了内置喷水孔,系统的水泵流量和压力必须给足。一定要保证孔内有足够强烈的紊流,把带走热量的旧液和蒸汽迅速冲出孔外。
表面粗糙度的影响: 缸套内壁在淬火前不要留有较深的刀纹。高频电流有尖角集聚效应,刀纹过深容易导致局部微观开裂。
给老板的算账逻辑:为什么它更划算?
在目前的内卷行情下,工厂上设备不能只听技术吹牛,得看最终的账本:
*节能: 紫铜导磁体结合90KW数字电源的高转换效率,电能被吃干榨尽。同样产出一批阀套,电费成本肉眼可见地下滑。
极简维护: 数字化设备自带完善的故障自诊断系统。水温高了、缺相了、过流了,屏幕上直接报出具体故障点。不用电工拿着万用表满车间找问题,大大降低了设备的停机维护成本。
降本增效: 报废率的断崖式下降,就是最大的利润来源。解决软点和变形,意味着减少了后续的珩磨余量,省下了刀具费用和机加工时间。
油缸缸套液压阀套内孔淬火,拼的不是谁的设备外观好看,而是谁能把磁场和水流控制到*。一套稳定的90KW数字电源,加上懂行的特制感应器工艺,就是工厂拿下液压件订单、甩开低端价格战的底气。广东赛阳智能致力于感应加热设备的研发与智造,从模拟到DSP全数字控制的技术升级,我们深耕高频电源、中频熔炼及淬火机床等系列产品。公司拥有ISO 9001及CE双重认证,源头厂家直供,为您提供数字化感应加热的整体解决方案及免费打样服务。联系电话:13652577079 杨先生。
相关新闻
郑州高频感应加热设备厂家-始终保持匠心精神
2019-09-23匠心一直是人们关注的一个话题,其一度在社会上引起了广泛的关注。而位于东莞的赛阳智能,作为郑州高频感应加热设备厂家一直以匠心为公司的核心文化,时时刻刻牢记在心中。因此,赛阳智能高品质
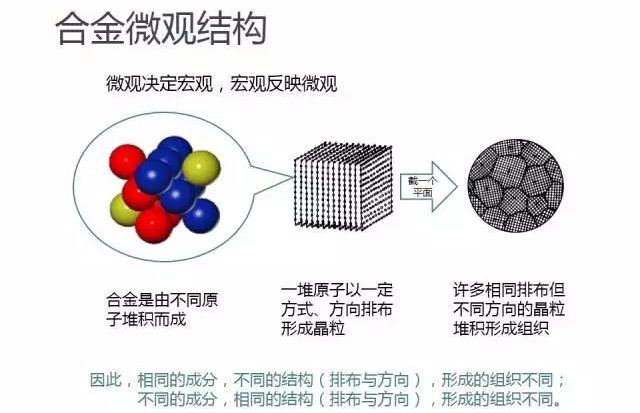
赛阳带您了解热处理知识
2019-10-18热处理中的退火、正火、淬火等冷却手段,可以看做是奥氏体化的不同方式;退火相当于冷却速度慢,得到的室温组织硬度低、韧性好、应力小;冷却速度快,得到的室温组织硬度高、韧性差、应力大;淬
赛阳智能电机定子感应预热与自动点胶深度融合方案
2026-07-10针对电机定子绕组的绝缘处理工艺,广东赛阳“自动感应预热 + 自动点胶(滴漆)”一体化方案正在成为提升产线效率和产品良率的改进工艺。传统的烘箱加热往往存在内外温差大、耗时长等工艺瓶颈
中碳钢结构钢调质处理
2019-12-26调质处理是对(中碳结构钢)工件进行淬火并高温回火(500- 700°C)的复合热处理工艺。调质处理多在毛坯件或粗加工后的毛坯上进行。回火后得到回火索氏体组织。
金属淬火设备,无明火,可24小时连续工作!
2018-11-24金属淬火设备是指根据客人的原样或者图纸,通过加工得到样品,通俗来讲就是根据设计师设计出来的图纸来做出设备,来检测是否与产品的结构是否合理。
热处理设备厂家,上门安装调试,终身维护
2018-11-24钢在热处理设备加热过程中离不开加热介质,即热量通过加热介质传递给零件,来完成对其表面和内部的加热,满足零件锻造加热、